

 English
 中文简体
 русский
 Français
 Español
 Deutsch

Máquina para textiles de fibras químicas: cómo elegir la línea de tejido por urdimbre adecuada
2026-09-23
Contenido
- 1 La respuesta corta: la fibra primero, la tela después, todo lo demás tercero
- 2 Lo que realmente cuenta como máquina para textiles de fibras químicas
- 3 Máquinas de unión por cosido: donde comienzan la mayoría de los proyectos de fibras químicas
- 4 Tejido por urdimbre biaxial: cuando la tela necesita fuerza direccional
- 5 Producción de rizos y toallas con hilos de fibras químicas.
- 6 Cómo combinar el ancho de trabajo, el calibre y la configuración con su combinación de productos
- 7 La lista de verificación de la hoja de especificaciones: números para escribir
- 8 Dónde realmente salen mal los proyectos de fibra química
- 9 Velocidad, eficiencia y cálculos de producción realistas
- 10 Instalación, puesta en servicio y los primeros noventa días
- 11 Mantenimiento, Repuestos y Consumibles
- 12 Estructura de costos: adónde se destina el dinero en cinco años
- 13 Elegir un socio fabricante, no solo una máquina
- 14 Personalización y equipamiento especial: cuando el modelo estándar no es suficiente
- 15 Preguntas que debe realizar en la consulta antes de solicitar un precio
Tres citas llegan al mismo escritorio para la misma línea de telas no tejidas de poliéster y, sobre el papel, parecen intercambiables. Cada uno tiene un precio por metro de ancho de trabajo. Cada uno cita una velocidad máxima similar. Cada uno viene con una carpeta de fotografías y una lista de plantas de referencia. Una es una máquina de unir por puntadas, otra es una máquina de tejer por urdimbre biaxial y la otra es una máquina raschel con inserción de trama. No son intercambiables. El primero consolida una red cardada suelta tejiendo un hilo adhesivo a través de ella. El segundo construye una tela a partir de dos hojas de hilo perpendiculares. El tercero se sitúa en algún punto intermedio y a menudo se cita para el trabajo equivocado precisamente porque parece versátil en la página de un folleto.
La respuesta corta, antes del razonamiento: para la producción de textiles de fibras químicas, su máquina se define por tres cosas en un orden fijo: la fibra que realmente procesa, la arquitectura de la tela que realmente vende y la ruta de acabado que su cliente realmente utiliza posteriormente. El ancho de trabajo, el ancho de vía y la velocidad vienen después de esos tres y siempre deben negociarse como rangos en lugar de números de título único. El precio de compra es lo último, y sólo cuando el panorama de cinco años está sobre la mesa. Si los tres primeros son correctos, el proyecto normalmente tendrá éxito incluso con un proveedor promedio. Si se equivocan, ninguna habilidad del operador, agujas de repuesto o buena voluntad postventa recuperarán el margen.
Lo que sigue es el razonamiento detrás de esa conclusión, las cifras que vale la pena incluir en un contrato, los modos de falla que aparecen dieciocho meses después de la puesta en servicio y una forma práctica de comparar proveedores que afirman construir "una máquina para textiles de fibras químicas".
La respuesta corta: la fibra primero, la tela después, todo lo demás tercero
La fibra química es una familia, no un material. La lista que una máquina tiene para sobrevivir incluye poliéster (PET virgen y rPET cada vez más reciclado de escamas de botellas), poliamida 6 y 66, polipropileno, acrílico, viscosa y rayón, PBT y mezclas de estos con algodón o lana. Se comportan de manera diferente en aspectos importantes a 900 agujas por metro funcionando a gran velocidad. El punto de fusión decide cuánto calor de fricción puede tolerar la trayectoria del hilo. La recuperación de humedad determina el comportamiento estático y si la banda se adhiere a los rodillos de alimentación. La tenacidad y el alargamiento deciden cuánta tensión puede soportar la lámina de hilo antes de que se rompan los filamentos. El tipo y nivel de acabado de centrifugado deciden cuántos residuos se acumulan en las guías, agujas y platinas durante un turno. La longitud del engarce y la grapa deciden cómo se comporta la banda cardada cuando ingresa a la zona de costura.
La forma de la fibra decide entonces la sección de alimentación. Una red de grapas cardadas llega como una guata y necesita compresión controlada y guía de bordes. Una lámina de urdimbre de filamento llega como cientos o miles de extremos paralelos a las vigas y necesita control de tensión por grupo. Los productos de remolque, cinta de película dividida y rollos spunbond necesitan cada uno su propia lógica de desenrollado. Una máquina configurada para uno de estos técnicamente aceptará los demás y producirá tela vendible a una fracción de su velocidad nominal.
La arquitectura del tejido decide la familia de máquinas y aquí es donde comienzan la mayoría de los errores de abastecimiento. La Tabla 1 asigna los productos de fibra química comunes a la clase de máquina que normalmente los produce y la especificación que el comprador debe concretar primero.
| tela que vendes | Entrada de fibra | Clase de máquina | Arregla esto primero |
|---|---|---|---|
| Toallita, higiene y sustrato de entretela. | Banda de grapas de PET o PP | Máquina de unión por puntos de fibras | Rango de peso de la red y número de hilos de unión |
| Tela de consolidación ligera de gran volumen. | Banda de PP o PET | Máquina de coser por puntos de alta velocidad | Velocidad de línea sostenible con su peso web |
| Pancarta, lona y malla de refuerzo | Filamento PET o PA | Máquina de tejer por urdimbre biaxial | Rango de densidad de trama y densidad lineal del hilo. |
| Toalla, toalla y textil de limpieza. | PET, microfibra o hilo mezclado | Máquina para tejer toallas y rizos | Altura del pelo y densidad del bucle. |
| Soporte de malla, geomalla y compuesto | Filamento de PET, PP o vidrio | Máquinas Raschel biaxiales y de malla. | Geometría de malla y clase de resistencia. |
Una regla general útil: si la resistencia del tejido acabado depende principalmente de cómo se consolidó la banda, entonces está comprando una máquina de coser por puntos. Si la resistencia depende de que los hilos se crucen en un ángulo controlado, está comprando una máquina de tejer por urdimbre biaxial o multiaxial. Si el punto de venta es la superficie, estás comprando una máquina de rizo. Elegir más allá de estos límites porque un proveedor cotiza más bajo es el error más costoso en esta categoría.
Lo que realmente cuenta como máquina para textiles de fibras químicas
La frase describe una configuración, no una categoría. Se puede construir el mismo bastidor de máquina con fibra química, fibra de vidrio o fibra de carbono, y las diferencias se concentran en un puñado de decisiones de ingeniería que rara vez se detallan en una cotización.
El filamento de vidrio es abrasivo y quebradizo. Lleva elementos guía, se rompe en lugar de doblarse y exige tratamientos superficiales y radios que serían innecesarios para el poliéster. El remolque de carbono no debe sufrir ningún daño; la ruta del hilo está diseñada teniendo en cuenta la mecha extendida, el contacto mínimo y la uniformidad de la tensión, y cada doblez pronunciada es un defecto de calidad a punto de ocurrir. En tercer lugar se encuentra la fibra química: termoplástica, sensible al calor de la fricción, propensa a la estática y provista de un acabado de hilado que contamina gradualmente todo lo que toca.
Por lo tanto, una máquina realmente configurada para el manejo de fibras químicas se reconoce por algunas características específicas y no por una etiqueta en el marco.
- Geometría de la ruta del hilo con radios generosos y ángulos de envoltura bajos, de modo que el calor de fricción por punto de contacto se mantiene bajo a la velocidad de producción.
- Control de tensión a nivel de grupo o nivel final individual, con un punto de ajuste medible y repetible en lugar de un disco apretado manualmente.
- Disipación de estática mediante componentes conductores y supuestos de humedad controlada escritos en el manual de instalación.
- Metalurgia y recubrimiento de guía, aguja y platina seleccionados para filamento termoplástico en lugar de solo para resistencia a la abrasión.
- Acceso de extracción y limpieza dimensionado para residuos de acabado de centrifugado y fibras de fibra, no para una sola limpieza semanal.
- Impulse y controle la resolución lo suficientemente fina como para mantener la densidad de puntada y la densidad de trama dentro de la tolerancia que promete a su cliente.
Pídale a un proveedor que indique cuáles de estas son estándar y cuáles son opciones, y que nombre los tipos de fibra en los que se validó cada opción. Una respuesta vaga augura una puesta en marcha difícil.
Máquinas de unión por cosido: donde comienzan la mayoría de los proyectos de fibras químicas
La unión por cosido es el camino más corto desde la fibra suelta hasta los productos en rollo comercializables. Una red cardada ingresa a la zona de costura, se teje un hilo de unión de filamentos a través de todo el espesor de la red y la tela sale consolidada sin aglutinante químico, sin unión térmica y sin horno de secado. Las consecuencias se derivan directamente de ese mecanismo. No hay nada que curar, por lo que el coste de energía por metro es bajo. No contiene látex ni polvo, por lo que el material es adecuado para aplicaciones en las que la química del aglutinante es un problema. La resistencia es modesta en comparación con un refuerzo tejido o de malla, y el alargamiento en la dirección de la máquina es comparativamente alto, lo cual es una característica o un defecto dependiendo de lo que compre el cliente.
Tres variables de la máquina deciden lo que puedes vender. La densidad de puntada, expresada en hileras por centímetro, determina la intensidad de la unión y, por tanto, el tacto y el perfil de tracción. El calibre, expresado en agujas por pulgada, establece qué tan fina puede ser la estructura de unión. La cantidad de barras guía establece cuántos sistemas de hilos se pueden combinar: una configuración de dos barras cubre la mayoría del trabajo estándar, mientras que las barras adicionales abren efectos de patrones, hilos de incrustación y estructuras más complejas. El ancho de trabajo en esta clase suele oscilar entre 2,4 m y 4,6 m, aunque se fabrican máquinas más anchas bajo pedido.
El lado de salida es amplio. La misma familia de máquinas produce sustratos de paños de limpieza, toallitas médicas y de higiene, entretelas para la fabricación de prendas de vestir, respaldos para colchones y tapizados, forros para zapatos, cintas para envolver cables, agrotextiles y geotextiles más livianos. Esa amplitud es una ventaja genuina para un convertidor con varios clientes, y también una trampa: una máquina adaptada para un extremo del rango no ofrecerá la misma economía en el otro extremo sin un cambio en el hilo de unión, la selección de agujas y la velocidad.
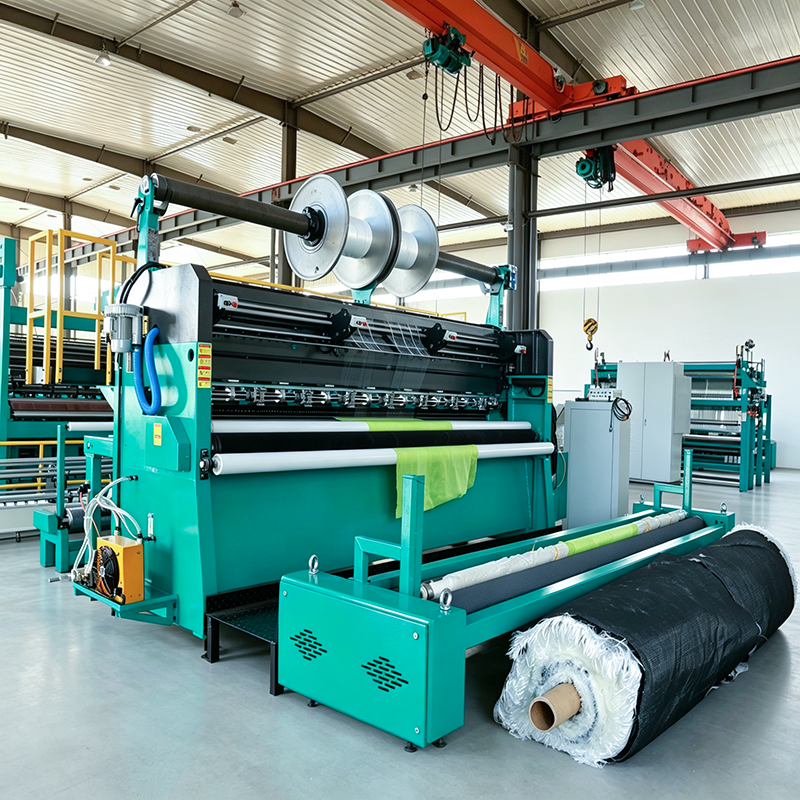 Máquina de unión por cosido de redes de fibra FB para redes de fibra química Máquina cosidora de gama básica para bandas de fibras químicas cardadas, adecuada para la producción de paños de limpieza, entretelas y geotextiles ligeros. Ver producto →
Una máquina de unión por costura de banda de fibra es el punto de entrada estándar para los convertidores que ejecutan bandas de PET y PP cardadas a velocidades de línea moderadas y, por lo general, es la primera máquina correcta para una planta que pretende vender toallitas, entretelas y geotextiles livianos simultáneamente. Cuando el plan se inclina hacia mayores volúmenes de banda más ligera, una máquina de cosido de alta velocidad se amortiza a través del rendimiento en lugar de a través de la capacidad. La diferencia práctica entre ellos en la etapa de abastecimiento es la velocidad que puede mantener durante un turno completo con el peso real de la banda, no la velocidad impresa en la placa del motor. Pregunte por ese número, pregunte cómo se midió y pregunte por el peso de la tela y el número de hilos de unión en los que se midió.
Antes de firmar, determine el rango de peso de la banda que la sección de alimentación puede controlar sin intervención manual, el rango de recuento del hilo de unión que toleran las barras guía y las agujas, la disposición de mudada y si se incluyen el recorte de orillos y la extracción de residuos de bordes. Esos cuatro elementos representan la mayor parte de la diferencia entre una línea que funciona desatendida y una que necesita un operador parado al final de la alimentación durante todo el turno.
Tejido por urdimbre biaxial: cuando la tela necesita fuerza direccional
En el momento en que su cliente especifica la fuerza en una dirección, la unión por puntos deja de ser la respuesta. Una máquina de tejer por urdimbre biaxial forma un tejido a partir de una hoja de urdimbre que corre en la dirección de la máquina a cero grados y una hoja de trama insertada a noventa grados, unidas por un fino hilo de tejer que sostiene la estructura sin dominarla. Los hilos permanecen casi rectos, razón por la cual el tejido resultante convierte la resistencia a la tracción por gramo de material de manera tan eficiente, una característica que importa enormemente en refuerzos compuestos, membranas para techos, lonas, sustratos para pancartas y geotextiles.
La especificación que lo determina todo es el sistema de inserción de la trama: cuántos hilos de trama por centímetro se pueden colocar, con qué uniformidad están espaciados en todo el ancho de trabajo y cuánta variación de tensión existe entre el primer hilo de trama y el último. La densidad de la trama varía comúnmente desde dos ligeras pasadas por centímetro hasta doce o más, y los pesos de la tela van desde alrededor de 80 g/m² hasta más de 1000 g/m², dependiendo de la densidad lineal del hilo. La uniformidad, no la densidad máxima, es lo que separa una buena máquina de una aceptable. Una hoja de trama que se hunde en el centro o se amontona en el orillo produce una tela que no pasa una prueba de resistencia incluso cuando la densidad promedio es correcta.
 Máquina de tejer por urdimbre biaxial YXKS2-M para entretela y crepé Máquina de tricot de inserción de trama de ancho completo para entretelas estables de fibras químicas y telas crepé, con barras guía personalizables y ajustes de densidad de trama. Ver producto →
Una máquina de tejer por urdimbre biaxial es la plataforma adecuada cuando la combinación de productos incluye tela de refuerzo, tela para pancartas y tejido técnico donde la arquitectura de hilo 0/90 es la propuesta de valor. Para pancartas y telas publicitarias específicamente, a menudo se prefiere una máquina de tejer por urdimbre biaxial para pancartas Raschel porque la estructura raschel y la capacidad de ancho se adaptan al sustrato impreso de gran formato, y la calidad de la superficie después del recubrimiento es más fácil de controlar. Ambos pertenecen al mismo árbol de decisiones y la cuestión decisiva es si sus clientes compran propiedades mecánicas o capacidad de impresión.
Cuando evalúes una máquina biaxial, insiste en una prueba que mida la densidad de la trama en cinco puntos a lo ancho, no en uno. Pregunte cómo compensa la máquina la reducción del diámetro de la viga de viga llena a viga vacía. Pregunte qué sucede con el espaciado de las tramas cuando la velocidad de la línea cambia en un veinte por ciento, porque una máquina que solo mantiene la tolerancia a una velocidad lo obliga a estandarizar la producción en torno a un solo producto. Y pregunte sobre los daños en el hilo de la trama: las microfisuras en el filamento insertado reducen la resistencia del laminado acabado de una manera que nunca se nota en una inspección visual. Vale la pena revisar las ventajas más amplias y el alcance de aplicación de la producción de tejido de punto por urdimbre si todavía está decidiendo entre el tejido por urdimbre y una ruta tejida para un tejido técnico.
Producción de rizos y toallas con hilos de fibras químicas.
Las toallas y los tejidos de rizo fabricados con poliéster y microfibra son uno de los segmentos de fibras químicas más subestimados y se producen en una máquina con una lógica mecánica muy diferente a la de las dos familias anteriores. En el tejido de rizo por urdimbre, un hilo de fondo forma la estructura base mientras que un hilo de pelo se dibuja en bucles que se mantienen alejados de la superficie. La altura del pelo, la densidad del bucle y la relación entre el hilo del pelo y el hilo molido determinan la absorbencia, el tacto y la apariencia. Una máquina de rizo bien colocada produce bucles uniformes sin pelos tirados ni faltantes, y esa uniformidad sobrevive al teñido y al acabado.
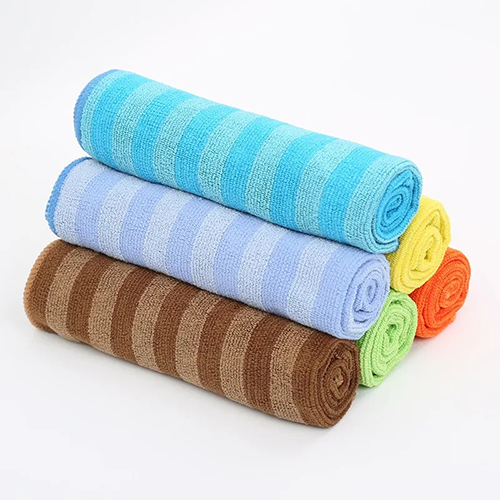 Máquina de toallas TM para tejidos de rizo y bucles Máquina de tejido de punto por urdimbre de rizo que produce bucles de una o dos caras para limpiar toallas, paños de hotel y compuestos de espuma EPE. Ver producto →
Una máquina toallero construida para hilos de fibras químicas está configurada tanto en la ruta de acabado como en la acción de tejido. El poliéster y la poliamida toman tintes dispersos a altas temperaturas, y la microfibra exige una gestión cuidadosa del calor para preservar la estructura del filamento que le da a la tela su absorbencia. Eso significa que la tela que sale de la máquina de tejer debe tener una geometría de bucle y un ancho consistentes para que la ramadora y el secador se puedan configurar una vez y dejarlos solos. Si produce rizo con hilos de fibra química y el tintorero posterior se queja de la variación dimensional, la causa suele ser la formación de bucles en la máquina de tejer, no en la línea de acabado.
Las consideraciones de compra aquí son más limitadas que para la unión por puntadas: rango de número de hilos de pelo, densidad de bucle, ancho de trabajo adaptado a su equipo de acabado y velocidad de mudada. Debido a que la producción de toallas a menudo se realiza en campañas cortas de diferentes estilos, el tiempo de cambio entre títulos de hilo merece la misma atención que la velocidad máxima. Una máquina que cambia en media hora y funciona a velocidad moderada normalmente supera a una máquina más rápida que tarda medio turno en reiniciarse.
Cómo combinar el ancho de trabajo, el calibre y la configuración con su combinación de productos
El ancho, el calibre y el número de barras guía son los tres parámetros que los compradores suelen tratar como fijos y los tres que es más probable que estén sobreespecificados. La Tabla 2 establece lo que realmente controla cada uno y dónde el exceso de especificaciones cuesta dinero silenciosamente.
| Parámetro | Lo que realmente controla | Rango típico para discutir | Costo de hacerlo mal |
|---|---|---|---|
| Ancho de trabajo | Número de metros comercializables por hora después del corte de bordes | de 2,4 ma 4,6 m para unir por puntos; más ancho bajo pedido | Máquina más ancha, mayor energía por hora, orillo no vendido |
| Calibre (agujas por pulgada) | Finura de la estructura de unión y rango de número de hilos. | Grueso para telas pesadas, fino para telas livianas | El calibre fino en una red pesada rompe las agujas; El calibre grueso limita los productos futuros. |
| Barras guía | Capacidad de patrón y número de sistemas de hilo. | Dos barras para trabajos estándar, más para estructuras | Las barras adicionales añaden capital y tiempo de preparación sin ningún beneficio vendible |
| Capacidad de haz | Tiempo de funcionamiento ininterrumpido y frecuencia de cambio de haz. | Tamaño según el tamaño de su lote | Fuerzas demasiado pequeñas paran con frecuencia; demasiado grande desperdicia espacio en el piso |
| velocidad nominal | Techo, no salida | Pide siempre velocidad sostenible en tu tejido | Planificación de la producción basada en un número que la máquina no puede contener |
El enfoque práctico es especificar un ancho que se divida claramente entre los tamaños de rollo terminados de sus clientes, un calibre que cubra los dos extremos de su rango previsto sin excederlos y la cantidad mínima de barras guía que soporten los productos que realmente puede vender dentro de los primeros dos años. Es más fácil ampliar las máquinas que reducirlas, pero una máquina sobreespecificada conlleva un costo por hora para siempre.
La lista de verificación de la hoja de especificaciones: números para escribir
Las garantías verbales son la fuente más común de disputas sobre la puesta en servicio. La Tabla 3 enumera los elementos que vale la pena convertir en números contractuales, junto con el método de verificación que mantiene a ambas partes honestas.
| Artículo | que pedir | Cómo verificar |
|---|---|---|
| Ancho de trabajo | Ancho nominal y ancho útil después del corte del borde | Mida la tela vendible, no el ancho del marco. |
| Calibre | Agujas por pulgada, con tipo de aguja y proveedor. | Cuente las agujas en la barra de agujas. |
| Velocidad sostenible | Velocidad mantenida durante un turno completo con una especificación de tejido determinada | Ejecución de prueba continua con tiempo y resultados registrados |
| Tolerancia de peso de la tela | Variación del peso base a lo largo y ancho del rollo | Cortar y pesar muestras a intervalos definidos. |
| Uniformidad de la densidad de la trama. | Selecciones por centímetro en cinco puntos a lo ancho | Mida en cinco posiciones en la misma muestra. |
| control de tensión | Precisión del punto de ajuste y deriva durante un turno | Tensión de registro al inicio y al final de la ejecución. |
| Rango de recuento de hilos | Densidad lineal mínima y máxima por sistema | Pruebe cada extremo, no el medio |
| Consumo de energía y aire. | Consumo a velocidad de producción, por hora | Medir el suministro durante la prueba. |
| tiempo de cambio | Duración del cambio de estilo con un tamaño de equipo definido | Cronometrar un cambio durante la puesta en servicio |
| Lista de repuestos | Piezas de desgaste, cantidades y plazos de entrega. | Confirmar con la orden de stock de puesta en servicio |
| Tela de aceptación | Dos o tres productos nombrados pasaron a toda velocidad | Conservar muestras selladas y firmadas por ambas partes. |
Un proveedor que confíe en la máquina aceptará estos números. Un proveedor que se resiste a incluir una velocidad sostenible y una tolerancia al peso en el contrato le está diciendo algo útil antes de que haya pagado un depósito.
Dónde realmente salen mal los proyectos de fibra química
La mayoría de las fallas en la puesta en servicio caen en un pequeño número de patrones repetitivos. Reconocerlos en la etapa de cotización es más barato que reconocerlos en el tercer mes.
- Planificación de la velocidad mecánica. La velocidad nominal es un límite máximo medido sobre un tejido favorable. La producción real depende de la calidad de la fibra, la uniformidad de la banda, la humedad y la frecuencia con la que la línea se detiene para cambios de viga o rollo. Los planes de producción basados en el número de matrícula no alcanzan sus objetivos entre un veinte y un treinta por ciento.
- Ignorando la variabilidad de la fibra. El PET reciclado y las fibras cortadas mezcladas varían en cuanto a rizado, acabado y volumen entre entregas. Una máquina con ventanas de tensión estrechas producirá telas inconsistentes cuando cambie la fibra. Un rango de ajuste más amplio cuesta un poco al momento de la compra y ahorra mucho después.
- Utilidades que no especifican lo suficiente. La calidad del aire comprimido, la estabilidad de la potencia y la vibración a nivel del suelo afectan la uniformidad de la puntada y la trama. Reequipar una base o un suministro de aire limpio después de la instalación es costoso y perjudicial.
- Compra por un producto. Una máquina justificada por un único pedido es difícil de adaptar cuando ese cliente se muda. El rango de número de fibras y densidad de puntadas vale más que una ventaja marginal de velocidad.
- Cambio olvidado. En plantas que ejecutan muchas campañas cortas, el tiempo de cambio domina el modelo de costos. Rara vez se mide en la fábrica del proveedor y casi nunca se garantiza.
- No hay tejido de aceptación acordado. Sin muestras selladas y pruebas definidas, la "calidad" se convierte en una cuestión de opinión en el momento exacto en que vence el pago final.
- Descuidando el eslabón final. Una máquina de tejer que produce telas dimensionalmente inestables empuja los costos hacia la ramificadora, la secadora o la tintorería, donde aparece como una queja más que como una línea de pedido.
Cada uno de ellos puede abordarse con una frase en el anexo técnico. Ninguno de ellos se puede solucionar con un descuento.
Velocidad, eficiencia y cálculos de producción realistas
La planificación de la producción debe ser realizada por el comprador, sobre la tela del comprador, utilizando los números del comprador. La aritmética es simple y vale la pena hacerla antes de comparar la cotización.
La fórmula básica es: la producción horaria en kilogramos equivale a la velocidad efectiva de la línea en metros por minuto, multiplicada por 60, multiplicada por el peso del tejido en kilogramos por metro cuadrado, multiplicado por el ancho de trabajo en metros. La velocidad efectiva de la línea es la velocidad mecánica multiplicada por un factor de eficiencia realista. Para las líneas de fibra química, una eficiencia del 75 al 88 por ciento es un rango de planificación razonable para una máquina bien mantenida que ejecuta un producto estable, y el extremo inferior se aplica a procesos alimentados por bobina y cambios frecuentes de haz.
Un ejemplo práctico: una línea de unión por puntadas que recorre un tejido de 2,4 m de ancho a 150 g/m², con una velocidad mecánica de 24 m/min y una eficiencia supuesta del 80 por ciento, da una velocidad efectiva de 19,2 m/min. La producción horaria es de 19,2 × 60 × 2,4 × 0,15, aproximadamente 415 kg por hora. Realice el mismo cálculo con una eficiencia del 65 por ciento (una cifra realista durante los primeros meses después de la puesta en servicio) y la producción caerá a aproximadamente 337 kg por hora. Esa diferencia es a menudo mayor que la diferencia de precios entre dos máquinas competidoras, razón por la cual la eficiencia y el soporte de aceleración importan más que una cifra de velocidad en un plato.
Otros dos números pertenecen al modelo. El costo por hora del tiempo de inactividad, calculado a partir de la mano de obra, los gastos generales y la contribución perdida, le indica cuánto vale una mejora en la confiabilidad. El porcentaje de desperdicio de hilo, generalmente un pequeño porcentaje en una línea bien establecida y considerablemente más durante los cambios de estilo, indica el costo real del material de una cartera de pedidos fragmentada. Ambos números deben aplicarse por igual a todas las máquinas consideradas, por lo que la comparación es igual a igual.
Instalación, puesta en servicio y los primeros noventa días
La puesta en marcha es cuando la máquina se convierte en un activo o en un tema de queja diaria. El trabajo comienza antes de que llegue la máquina. El piso debe ser lo suficientemente plano y estable para mantener la alineación, porque la vibración se manifiesta como una irregularidad en las puntadas mucho antes de que se manifieste como una falla mecánica. La energía debe ser estable y tener la clasificación correcta, con una protección dimensionada para la configuración del variador en lugar de para un motor genérico. El aire comprimido, si se utiliza, necesita una presión constante y un suministro seco y filtrado; la humedad en la línea de aire llega a los componentes neumáticos y luego al tejido.
Las condiciones ambientales merecen más atención de la que normalmente reciben en las plantas de fibras químicas. La temperatura y la humedad relativa afectan la estática, la fricción del hilo y el manejo de la banda. Una línea puesta en servicio en un invierno seco se comportará de manera diferente en un verano húmedo a menos que se defina y controle la ventana de humedad. El proveedor debe indicar por escrito las condiciones supuestas y la planta debe poder cumplirlas.
Los primeros noventa días siguen una secuencia predecible. Alineación y nivelación mecánica. Funcionamiento en seco y controles de seguridad. Producción de prueba sobre los tejidos de aceptación. Optimización de los ajustes de tensión y densidad de puntada o trama para cada producto. Formación del operador sobre el funcionamiento normal, sobre las dos o tres averías que realmente se producen y sobre el cambio. Luego una revisión formal con datos medidos frente a las cifras contractuales. Las plantas que tratan la prueba como una formalidad, en lugar de como el momento en el que se registra y fotografía cada escenario para referencia futura, pasan el año siguiente redescubriendo escenarios que eran correctos el día cinco.
Dos elementos prácticos marcan la diferencia. Primero, mantenga un registro de configuraciones por producto, incluidos los valores de tensión, velocidades, tipo de aguja y lote de hilo, de modo que se pueda configurar un pedido repetido sin que un ingeniero esté en el sitio. En segundo lugar, acordar de antemano quién paga qué durante el proceso de aceleración, incluidos los viajes y el alojamiento del personal de apoyo, porque las expectativas ambiguas aquí dañan relaciones que de otro modo serían viables.
Mantenimiento, Repuestos y Consumibles
El desgaste en la maquinaria de tejido por urdimbre y de unión por puntos se concentra en una pequeña cantidad de componentes: agujas, platinas, agujas guía y los elementos de tensión por los que pasa el hilo miles de veces por minuto. El reemplazo de agujas no es un evento ocasional sino un costo planificado de consumibles, y la forma en que se gestiona determina directamente la calidad del tejido. Una aguja que ha perdido su recubrimiento produce una puntada que parece aceptable y está fuera de la tolerancia.
Tres hábitos mantienen saludable una línea de fibra química. En primer lugar, reemplace las piezas de desgaste según un cronograma basado en las horas de funcionamiento y los metros de tejido, no en función de las fallas. En segundo lugar, limpie el recorrido del hilo a intervalos definidos, ya que los residuos del acabado del hilado se acumulan lentamente y luego cambian repentinamente el comportamiento de fricción. En tercer lugar, mantenga un kit de repuestos críticos en la planta, del tamaño adecuado para cubrir el tiempo de entrega del proveedor, y compruébelo en cada inventario. Una línea parada por un componente de bajo costo con un plazo de entrega de seis semanas es una lección costosa.
La lubricación merece la misma disciplina. Siga exactamente el lubricante y el intervalo especificados por el proveedor; sustituir un grado diferente para ahorrar dinero cambia las características de fricción y calor en los rodamientos y puede acortar la vida útil de los mismos componentes que intentaba proteger. Registre la lubricación, los cambios de agujas y la limpieza en el mismo registro que los ajustes de producción, para que las desviaciones de calidad puedan rastrearse hasta eventos de mantenimiento.
Estructura de costos: adónde se destina el dinero en cinco años
El precio de compra suele representar entre un cuarto y un tercio del coste de cinco años de poseer una máquina textil de fibra química. El Cuadro 4 muestra las principales líneas de costos y las palancas realistas disponibles en cada una de ellas.
| línea de costo | Peso relativo | ¿Qué lo impulsa? | Palanca |
|---|---|---|---|
| Maquina e instalacion | Alto, único | Ancho, calibre, barras guía, nivel de automatización. | Compra sólo la capacidad que puedas vender |
| Piezas de desgaste | Moderado, continuo | Calidad de la aguja, abrasividad de la fibra, horas de funcionamiento. | Reemplazo planificado y buena higiene del recorrido del hilo. |
| Energía | Moderado, continuo | Tamaño de la unidad, ancho, velocidad, extracción. | Corre más cerca de la velocidad óptima en lugar de la máxima |
| mano de obra | Alto, continuo | Número de operadores por línea, automatización. | Mudada automática y manejo del haz |
| Desperdicios de hilados y redes | Alto, variable | Frecuencia de cambio, chatarra de arranque | Pedidos por lotes, cambios de estilo más rápidos |
| Tiempo de inactividad | Alto cuando sucede | Fiabilidad, disponibilidad de repuestos, velocidad de soporte. | Stock de repuestos críticos, acuerdo de soporte claro |
Comparada una al lado de la otra, una máquina más barata con una fibra más estrecha y una ventana de velocidad a menudo cuesta más por kilogramo durante cinco años que una máquina ligeramente más cara que funciona de manera confiable en toda la gama de productos que la planta realmente vende. La manera de ver esto es construir el modelo sobre los kilogramos producidos en lugar de sobre las máquinas compradas, y aplicar los mismos supuestos de eficiencia, desperdicio y tiempo de inactividad a cada opción.
Elegir un socio fabricante, no solo una máquina
Una línea de tejido por urdimbre es una relación de veinte años con un proveedor que puede cambiar de propietario dos veces en ese período. Por lo tanto, las cuestiones que importan a la hora de seleccionar son tanto la empresa como el equipamiento. ¿El proveedor fabrica o ensambla a partir de subunidades compradas y actúa como mesa de operaciones? ¿Podrá suministrar los repuestos y el soporte técnico dentro de dos años? ¿Tiene personal de ingeniería que entiende el comportamiento de la fibra, o sólo personal de ventas que entiende las especificaciones?
Changzhou Yuanyang Electromechanical Technology Co., Ltd., que opera como Danyang Yixun Machinery en yywarpknitting.com, fabrica maquinaria textil desde 2008 y se describe a sí misma como una empresa de alta tecnología que integra investigación, desarrollo, fabricación, ventas y servicio. Su gama de productos cubre tres familias de materiales (fibra química, fibra de vidrio y fibra de carbono), lo que significa que el equipo de ingeniería ha tenido que resolver los problemas específicos de la fibra discutidos anteriormente en lugar de volver a empaquetar un cuadro para cada aplicación. La gama de fibras químicas incluye máquinas de cosido, máquinas de tricotar por urdimbre biaxiales, una máquina de toallas y una máquina de pancartas Raschel, respaldadas por repuestos de tricotado por urdimbre de alta precisión y equipos especiales personalizados. Para los compradores que necesitan un proveedor capaz de moverse entre una línea de unión por cosido estándar y una configuración especial sin cambiar de proveedor, esa amplitud es una ventaja práctica. Puede revisar nuestra gama de equipos de tejido por urdimbre y la oferta de repuestos y servicios asociados al preparar una comparación técnica.
La debida diligencia práctica debe incluir una visita a una planta que opere un producto comparable, una conversación con el gerente de mantenimiento de esa planta en lugar de con su propietario, y un compromiso de soporte por escrito que cubra el tiempo de respuesta, la disponibilidad de repuestos y la asistencia remota. La planta de referencia debe funcionar con su tipo de fibra, no simplemente con su clase de máquina.
Personalización y equipamiento especial: cuando el modelo estándar no es suficiente
Algunos productos de fibra química simplemente no encajan en una máquina de catálogo. Un convertidor que produce tela portadora compuesta puede necesitar una capa no tejida alimentada y unida en la misma pasada que la lámina de hilo. Una planta que procesa varios productos angostos puede querer producir múltiples bandas angostas en una sola máquina ancha, con corte posterior. Otro puede necesitar dispersión de polvo integrada en la línea para que el paso de unión y el paso de adhesivo se realicen sin un rodillo intermedio. Otros necesitan un ancho de trabajo especial para adaptarse a un marco tensor existente, o una disposición inusual de barra guía para ejecutar una estructura que sus clientes especifican.
Vale la pena buscar la personalización cuando elimina un paso del proceso o desbloquea un producto que la máquina estándar no puede fabricar. No vale la pena intentarlo cuando simplemente reproduce las especificaciones de un competidor o evita repensar la gama de productos. Antes de encargar una construcción especial, defina los criterios de aceptación con tanta precisión como para una máquina estándar, insista en una prueba de fábrica del producto real y confirme que los componentes personalizados estén documentados en la lista de repuestos. Una máquina personalizada con partes internas no documentadas se convierte en un problema de soporte la primera vez que falla una pieza.
Los repuestos personalizados merecen la misma atención. Los componentes de tejido por urdimbre de alta precisión (agujas guía, platinas y elementos de patrón) suelen marcar la diferencia entre una línea que mantiene la tolerancia y una que se desvía. Trabajar con un proveedor que fabrica maquinaria y piezas de precisión acorta el ciclo cuando se necesita un componente inusual.
Preguntas que debe realizar en la consulta antes de solicitar un precio
Enviar estas preguntas junto con la consulta acorta el ciclo de ventas y genera cotizaciones que realmente se pueden comparar.
- ¿En qué tipos de fibras se ha validado esta configuración y en qué rango de densidad lineal?
- ¿Cuál es la velocidad de línea sostenible para una tela determinada con un peso determinado, medida durante un turno completo?
- ¿Cuál es la tolerancia del gramaje a lo largo y ancho del rollo y cómo se mide?
- ¿Qué rango de densidad de trama se puede mantener y con qué uniformidad en todo el ancho de trabajo?
- ¿Cuántas barras guía se incluyen y qué estructuras adicionales permiten las barras adicionales?
- ¿Cuál es el tiempo de cambio de estilo, con cuántos operadores, para un cambio de título de hilo?
- ¿Cuáles son los requisitos de energía, aire y extracción a la velocidad de producción?
- ¿Qué condiciones ambientales debe mantener la planta para el desempeño declarado?
- ¿Qué componentes se consideran piezas de desgaste, cuál es su vida útil esperada y cuánto cuestan?
- ¿Qué repuestos se recomiendan para el primer año y cuál es su plazo de entrega?
- ¿Qué soporte se incluye durante la instalación, puesta en marcha y los primeros tres meses?
- ¿Qué pruebas de aceptación se realizarán? ¿Ambas partes conservarán las muestras selladas?
- ¿Qué formación se imparte, para cuántos operadores y en qué idioma?
- ¿Qué plantas de referencia ejecutan esta configuración exacta en nuestro tipo de fibra? ¿Podemos contactarlas?
Un proveedor que responde a las catorce preguntas por escrito, con números en lugar de adjetivos, se ha ganado el derecho a ser comparado en precio. Un proveedor que responde a cinco de ellas y desvía el resto le ha dicho dónde recaerá el riesgo una vez pagado el depósito.
La secuencia de decisión para una máquina para la producción de textiles de fibras químicas es corta e implacable. Identifique la fibra que realmente utilizará en los próximos tres años, incluidos los grados reciclados y mezclados que sus clientes están empezando a pedir. Identifique la arquitectura de tejido que su mercado paga, ya sea una red consolidada, un refuerzo direccional o una superficie de rizo. Haga coincidir la familia de máquinas con esas dos respuestas antes de que alguien abra una lista de precios. Luego especifique el ancho, el calibre, el número de barras guía y la capacidad de la viga como rangos que cubran su combinación de productos realista y convierta la velocidad, la tolerancia, el consumo y el tiempo de cambio en números contractuales verificados mediante una prueba en su propia fibra.
Todo lo que sigue es ejecución. Ponga en marcha con un tejido de aceptación acordado, registre cada configuración por producto, reemplace las piezas de desgaste según lo programado y mantenga repuestos críticos en la planta. Haga esas cosas y una máquina de gama media ganará más que una máquina premium funcionando en una planta que trata la puesta en marcha como papeleo. El equipo importa, pero las especificaciones, las pruebas y la disciplina en torno a los consumibles son los que deciden si la línea sigue pareciendo una buena inversión en el quinto año.


-
Información de contacto.
+86-198 5534 1617
+86-134 0158 3002yuanyang@yywarpknitting.com N.º 699, Carretera Oeste de Shengzhi, Lvcheng, Danyang, Zhenjiang, Jiangsu, China

-
Código QR
-
Enlaces rápidos
Inicio Acerca de Productos Fabricación Personalización Noticias Contacto -
Lista de productos
Máquina para fabricar fibras textiles sintéticas Máquina para fabricar textiles de fibra de vidrio Máquina para fabricar textiles de fibra de carbono -
Acerca de nosotros
Perfil de la empresa Galería de la fábrica Servicio de valor añadido
Derechos de autor © 2026 Changzhou Yuanyang Electromechanical Technology Co., Ltd. Todos los derechos reservados.
